

Tin tức
Bảng chẩn đoán nguyên nhân và cách xử lý sự cố máy nghiền bi chuẩn xác
Th9
Ứng dụng bảng chẩn đoán nguyên nhân và cách xử lý sự cố là bước chuẩn hóa quan trọng giúp đội ngũ kỹ thuật nhà máy nhanh chóng khoanh vùng hỏng hóc, bảo vệ kết cấu máy nghiền bi và giảm thiểu thời gian dừng máy ngoài kế hoạch. Trong các ngành sản xuất gốm sứ, sơn, hóa chất hay vật liệu xây dựng, máy nghiền bi phải chịu tải trọng va đập và mô-men xoắn rất lớn. Nếu người vận hành không có bảng phân loại rõ ràng giữa hư hỏng cơ khí nhẹ và sự cố nghiêm trọng, việc can thiệp sai cách có thể dẫn đến phá hủy vành răng, vỡ gối trục hoặc tai nạn lao động.
Nội dung bài viết
Nhận diện các triệu chứng vận hành bất thường
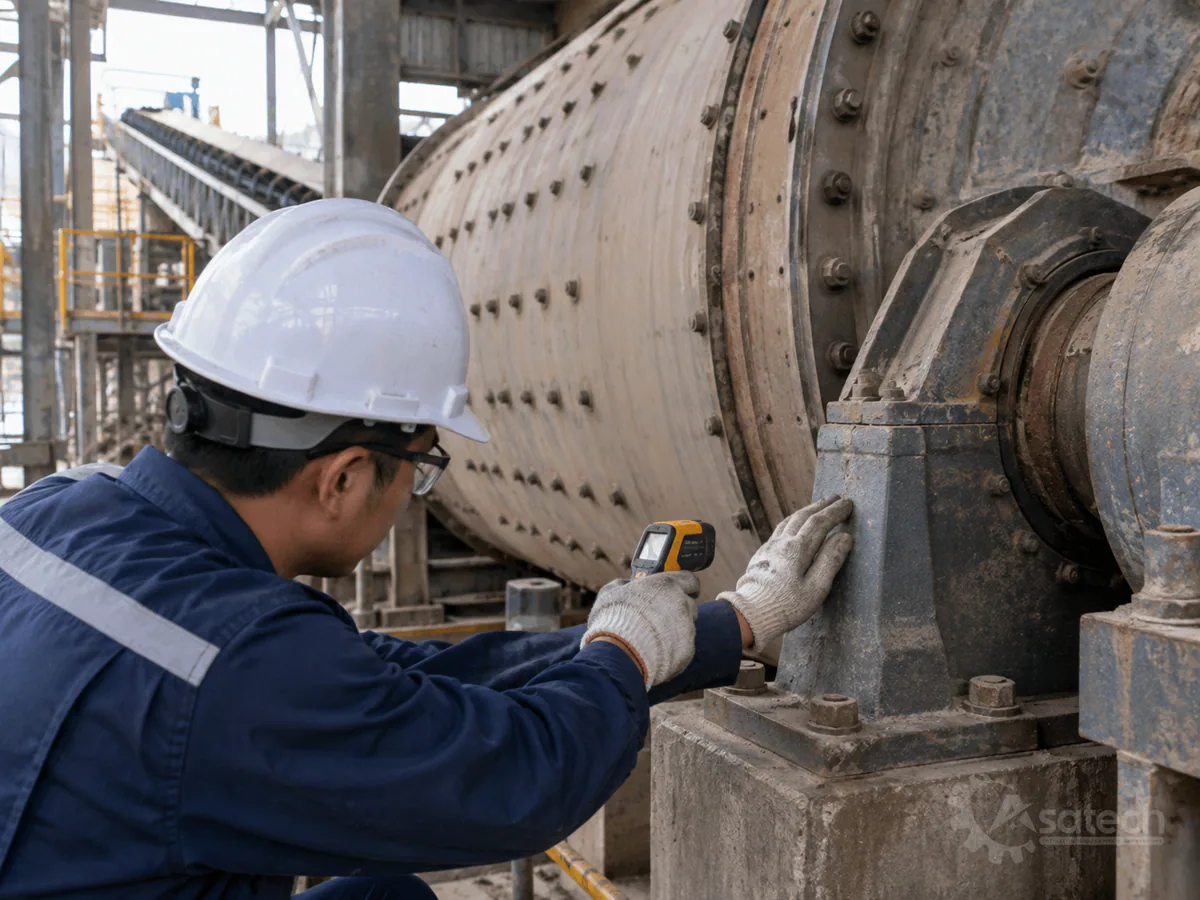
Trước khi tra cứu giải pháp, kỹ thuật viên cần nắm bắt chính xác các biểu hiện thực tế tại trạm máy. Các triệu chứng thường không xuất hiện đơn lẻ mà đi kèm các biến đổi cơ – điện rõ rệt:
- Âm thanh và độ rung bất thường: Tiếng kim loại va đập mạnh, tiếng rít chói tai từ gối đỡ trục, hoặc thùng nghiền xuất hiện biên độ rung lắc vượt ngưỡng cho phép.
- Nhiệt độ cụm truyền động tăng đột biến: Gối bi đỡ trục chính, vỏ hộp giảm tốc hoặc thân động cơ phát nhiệt nóng ran khi đo bằng súng nhiệt hồng ngoại.
- Dòng tải động cơ mất ổn định: Ampe kế tủ điện nhảy liên tục hoặc tăng vọt vượt dòng định mức dù khối lượng cấp liệu không thay đổi.
- Suy giảm chất lượng thành phẩm: Cùng thời gian nghiền tiêu chuẩn nhưng độ mịn đầu ra không đạt, hạt nguyên liệu thô và tỷ lệ hồi lưu tăng.
- Rò rỉ môi chất: Bột khô hoặc dịch hồ men rỉ ra ở nắp cửa nạp, mặt bích làm kín hoặc cổ trục.
Bảng chẩn đoán nguyên nhân và cách xử lý sự cố chi tiết
Nhằm hỗ trợ thao tác xử lý tại chỗ an toàn, bảng chẩn đoán nguyên nhân và cách xử lý sự cố dưới đây hệ thống hóa các tình huống điển hình, nguyên nhân gốc rễ và bước ứng phó kỹ thuật chuẩn mực:
| Hiện tượng ghi nhận | Nguyên nhân cốt lõi | Phương án kiểm tra và xử lý an toàn |
|---|---|---|
| Thùng nghiền phát tiếng va đập khô khốc, kim loại đập rời rạc | Tấm lót (liner) bị lỏng bu-lông, gãy vỡ; bi nghiền bị vỡ vụn bên trong | Ngắt điện hoàn toàn, khóa nguồn LOTO. Chờ thùng nguội, mở cửa thăm để nhặt mảnh bi vỡ, siết lại hoặc thay bu-lông tấm lót. |
| Khối truyền động rung giật mạnh, bánh răng kêu lục cục | Lệch tâm trục giữa hộp số và thùng, mòn bánh răng quả dứa hoặc vành răng lớn, lỏng chân đế | Kiểm tra độ rơ ăn khớp răng, đo vết tiếp xúc mặt răng. Siết chặt bu-lông móng theo lực quy định; cân chỉnh lại độ đồng tâm trục. |
| Gối đỡ trục chính bị quá nhiệt | Màng dầu bôi trơn bị phá hủy do thiếu mỡ, đường cấp dầu bị nghẹt hoặc dầu nhiễm bụi bẩn | Dừng máy khẩn cấp để kiểm tra hệ thống bơm dầu; thông rửa đường ống, xả cặn và châm dầu mỡ đúng cấp độ nhớt khuyến cáo. |
| Động cơ quá tải, dòng ampe tăng cao liên tục | Nạp liệu quá tải trọng thiết kế, liệu bị vón cục bết dính vào thành thùng, kẹt dị vật | Giảm lưu lượng cấp liệu đầu vào; kiểm tra tỷ lệ giữa thể tích bi và nguyên liệu; súc rửa xử lý khối liệu đông kết. |
| Bột/hồ men rò rỉ tại cổ trục và nắp nạp | Gioăng làm kín mặt bích bị lão hóa, phớt chặn bụi cổ trục bị mòn rách | Thay thế gioăng làm kín chịu mài mòn; siết đều lực các bu-lông nắp cửa thăm; kiểm tra hệ thống phớt chặn mỡ. |
Áp dụng nhất quán bảng chẩn đoán nguyên nhân và cách xử lý sự cố giúp tổ bảo trì phân định rõ lỗi vận hành thông thường và lỗi kết cấu nghiêm trọng.
Các thao tác tuyệt đối không tự ý thực hiện tại trạm máy
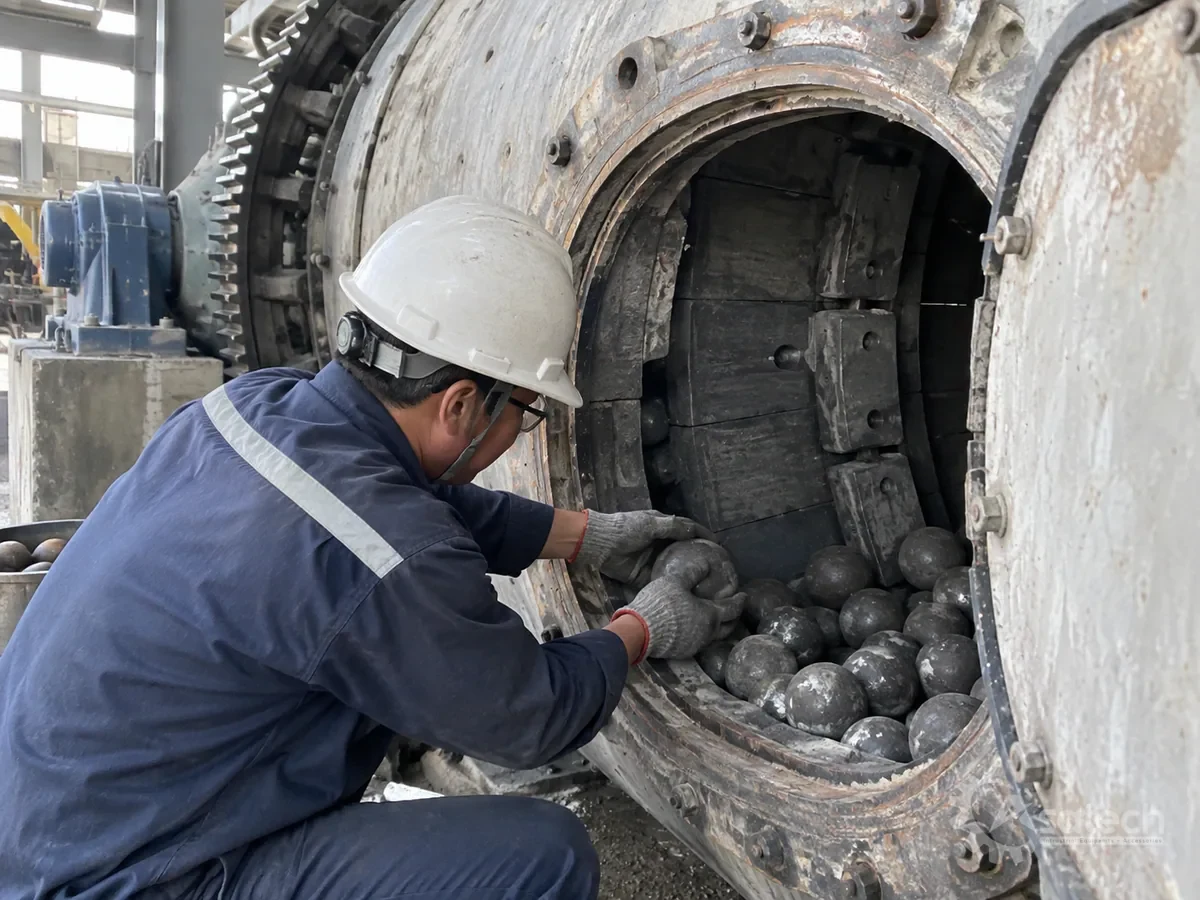
Nghiền bi là thiết bị có quán tính quay cực lớn và tích trữ năng lượng cơ học cao. Nhằm đảm bảo an toàn tính mạng và tránh làm biến dạng thiết bị, nhân sự vận hành cần tuân thủ nghiêm ngặt các giới hạn kỹ thuật:
- Không chui vào thùng khi chưa khóa hãm cơ học: Việc ngắt điện aptomat là chưa đủ. Thùng nghiền phải được gài chốt khóa chống quay cơ khí và thực hiện quy trình gắn thẻ khóa an toàn (LOTO) trước khi mở cửa kiểm tra.
- Không tự ý hàn vá vành răng hoặc nắn trục: Vành răng truyền động và trục chính làm từ thép hợp kim chịu lực được nhiệt luyện đặc biệt. Việc tự ý hàn nhiệt cục bộ sẽ làm thay đổi cơ tính, gây giòn gãy và nứt vỡ kết cấu nguy hiểm.
- Không thay đổi bôi trơn tùy tiện: Tuyệt đối không dùng mỡ bôi trơn thông thường thay thế cho dầu bôi trơn bánh răng chịu cực áp (EP) mà không đối chiếu catalog kỹ thuật.
- Dừng máy và gọi đơn vị chuyên môn: Khi phát hiện vết nứt chạy dọc thân thùng, hiện tượng trượt bạc lót trục chính hoặc bánh răng bị tróc rỗ diện rộng, cần dừng máy ngay lập tức và liên hệ đơn vị kỹ thuật có thiết bị căn chỉnh chuyên dụng.
Giải pháp phòng ngừa hư hỏng tái diễn
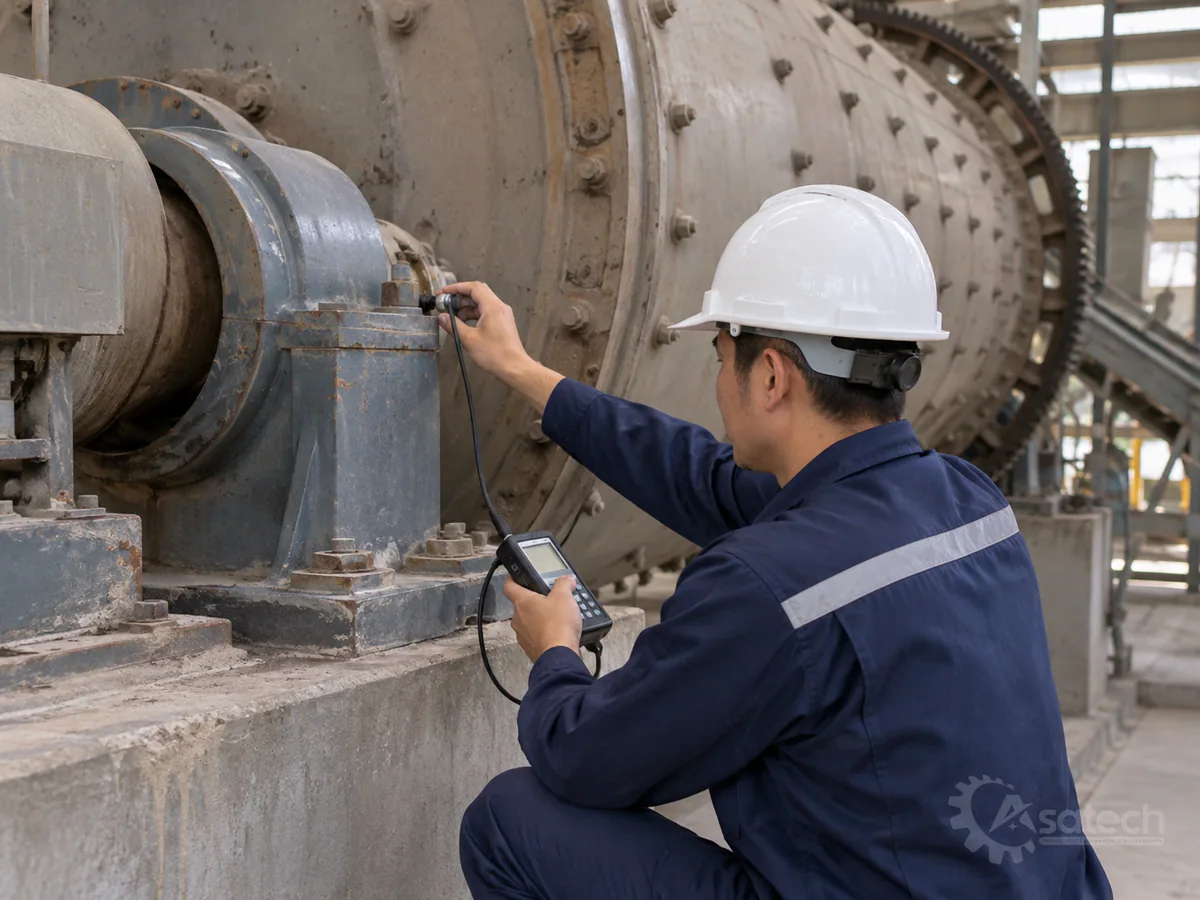
Để không phải tra cứu bảng chẩn đoán nguyên nhân và cách xử lý sự cố trong tình trạng khẩn cấp, các nhà máy nên áp dụng chiến lược bảo trì phòng ngừa:
- Giám sát rung động và nhiệt độ định kỳ: Sử dụng thiết bị đo rung định kỳ tại gối trục để phát hiện hiện tượng lệch tâm hoặc mòn bi trước khi xảy ra tiếng ồn lớn.
- Kiểm soát cỡ hạt và tỷ lệ nạp liệu: Thiết lập sàng phân loại trước phễu cấp liệu nhằm ngăn ngừa vật liệu quá cỡ hoặc dị vật kim loại rơi vào buồng nghiền.
- Quản lý chất lượng chất bôi trơn: Định kỳ lấy mẫu dầu bôi trơn để kiểm tra độ nhớt và hàm lượng mạt kim loại, thay thế phớt chặn bụi ngay khi có dấu hiệu rách hỏng.
Khi gặp các sự cố cơ khí phức tạp trên máy nghiền bi hoặc cần tư vấn phương án nâng cấp phụ tùng tấm lót, bi nghiền, gioăng phớt chịu mài mòn, quý khách vui lòng gửi thông số về loại vật liệu nghiền, công suất động cơ, độ nhớt dịch nghiền và điều kiện vận hành đến đội ngũ Asatech để được hỗ trợ giải pháp tối ưu.

 Trang chủ
 Danh mục
 Giỏ hàng