

Tư vấn phụ kiện inox
Đĩa khuấy phân tán inox 304 bị mòn răng cưa: Cách kiểm tra và quy trình bảo trì
Th11
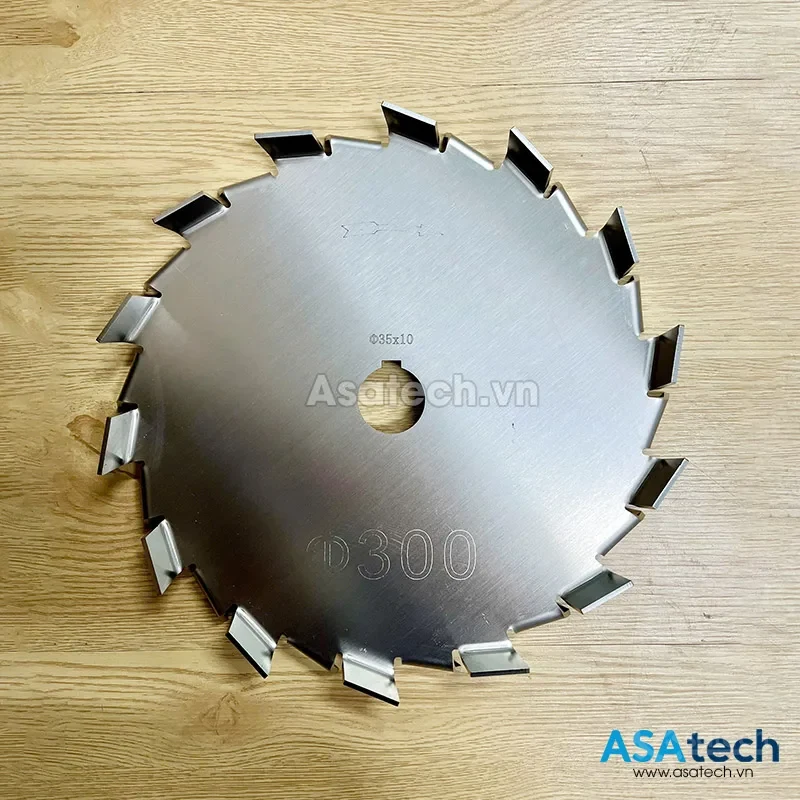
Trong các dây chuyền sản xuất sơn, mực in, hóa chất và dung dịch có độ nhớt cao, hiện tượng đĩa khuấy phân tán inox 304 bị mòn răng cưa thường gây ra suy giảm đột ngột về độ mịn sản phẩm và hiệu suất vận hành. Cánh khuấy phân tán dạng đĩa răng cưa hướng lên xuống so le được thiết kế chuyên biệt để tạo ra lực cắt xé thủy động lực học cực lớn ở vận tốc biên cao. Khi các răng cưa bị mòn vẹt, năng lượng cơ học từ trục khuấy không còn chuyển hóa hiệu quả thành lực tán nhỏ cốt liệu, dẫn đến tình trạng kéo dài thời gian khuấy, gia nhiệt cục bộ và hao phí điện năng của toàn hệ thống.
Việc chủ động kiểm tra độ mòn cơ khí và tuân thủ quy trình bảo trì định kỳ là yếu tố cốt lõi giúp các kỹ sư nhà máy duy trì chất lượng mẻ trộn đồng đều, bảo vệ động cơ khuấy khỏi hiện tượng quá tải và tối ưu hóa chi phí thay thế vật tư phụ tùng.
Nội dung bài viết
- 1 Cơ chế thủy động lực học và ảnh hưởng khi răng cưa đĩa khuấy bị mòn
- 2 Checklist kiểm tra kỹ thuật trước khi vận hành máy khuấy
- 3 Quy trình vận hành chuẩn giúp hạn chế hao mòn răng cưa
- 4 Các nguyên tắc an toàn lao động và bảo vệ thiết bị khuấy
- 5 Checklist vệ sinh và kiểm tra cơ khí sau mỗi ca làm việc
- 6 Lịch bảo dưỡng và tiêu chuẩn xử lý đĩa khuấy phân tán inox 304 bị mòn răng cưa
- 7 Giải pháp lựa chọn đĩa khuấy inox thay thế đúng tiêu chuẩn kỹ thuật
- 8 Sản phẩm và tài liệu liên quan
Cơ chế thủy động lực học và ảnh hưởng khi răng cưa đĩa khuấy bị mòn
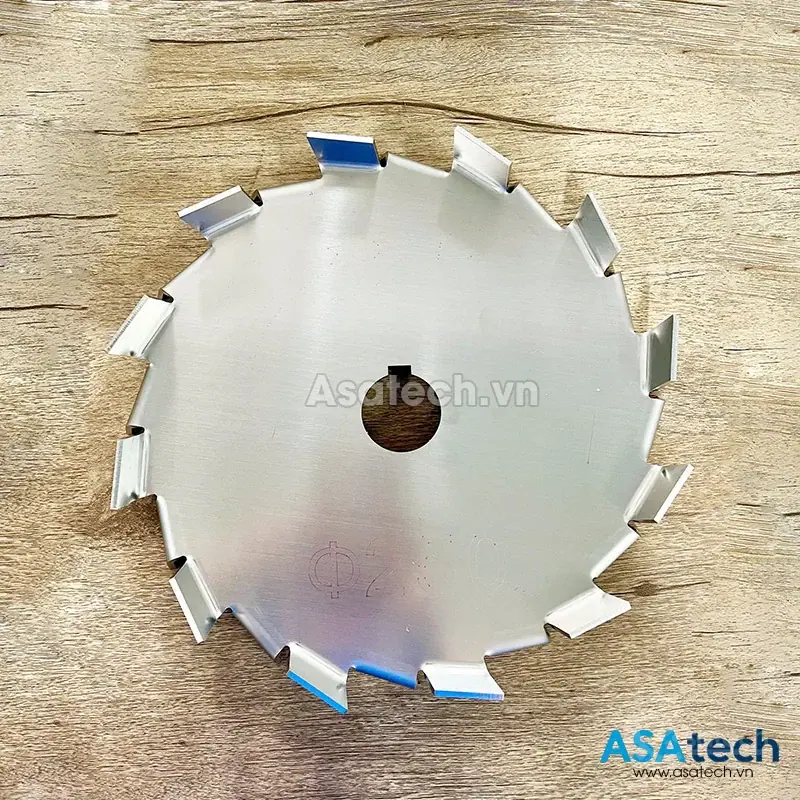
Đĩa khuấy phân tán (thường gọi là Cowles blade) hoạt động theo nguyên lý chuyển động dòng xoáy kết hợp cắt xé biên. Mỗi răng cưa trên đĩa inox 304 được dập uốn hướng lên và hướng xuống so le nhau với các góc chém xác định. Thiết kế này tạo ra vùng áp suất chênh lệch cực lớn ngay tại đầu răng, xé nhỏ các kết cụm hạt màu, chất độn thô như CaCO3, TiO2 hay bột khoáng trong chất mang lỏng.
Khi đĩa khuấy phân tán inox 304 bị mòn răng cưa, cạnh cắt không còn sắc bén mà bị bo tròn mép chém hoặc khuyết ngọn răng. Hiện tượng này làm thay đổi dòng chảy từ trạng thái cắt xé dòng tầng tốc độ cao sang trạng thái quạt cản quán tính đơn thuần. Hậu quả kỹ thuật bao gồm:
- Giảm lực cắt xé thủy lực: Các hạt kết tụ không được tán nhuyễn mịn, mẻ khuấy không đạt tiêu chuẩn độ mịn Hegman theo yêu cầu kỹ thuật.
- Kéo dài thời gian khuấy: Để đạt cùng một độ mịn, kỹ thuật viên phải tăng thời gian vận hành mẻ trộn từ 20% đến 50%, làm giảm năng suất ca kíp.
- Tăng nhiệt lượng mẻ trộn: Sự ma sát kém hiệu quả do răng cùn chuyển năng lượng thành nhiệt năng trong lòng dung dịch, gây bay hơi dung môi nhanh hoặc làm biến tính thành phần nhạy nhiệt.
- Mất cân bằng động học: Nếu các răng cưa mòn không đều giữa hai phía, đĩa khuấy sẽ sinh ra lực ly tâm bất đối xứng gây rung lắc mạnh, ảnh hưởng trực tiếp đến bạc đạn motor và phớt cơ khí của máy.
Checklist kiểm tra kỹ thuật trước khi vận hành máy khuấy
Trước khi cấp nguồn cho động cơ máy khuấy, kỹ sư vận hành cần thực hiện checklist kiểm tra cơ khí nhằm đảm bảo đĩa khuấy ở trạng thái sẵn sàng:
- [ ] Kiểm tra độ siết trục: Đảm bảo đai ốc hãm, then định vị và bulong khóa đĩa khuấy vào đáy trục đã được siết đủ lực theo tiêu chuẩn cơ khí, không có khe hở dọc trục.
- [ ] Kiểm tra độ đồng tâm (Runout): Dùng dưỡng kiểm tra hoặc xoay trục bằng tay để quan sát độ đảo hướng tâm và độ đảo mặt đầu của đĩa khuấy. Độ đảo lớn sẽ làm đĩa mòn lệch răng cưa rất nhanh.
- [ ] Quan sát cơ tính răng cưa: Kiểm tra xem mép răng cưa có bị nứt chân răng, mẻ góc do va đập với dị vật cứng trong ca trước hay không.
- [ ] Xác nhận chiều dày đĩa: Đo nhanh độ dày thân đĩa bằng thước kẹp cơ khí để đảm bảo độ dày phôi đạt mức an toàn (thông thường từ 1.5mm đến 2.0mm đối với inox 304 tiêu chuẩn).
- [ ] Căn chỉnh vị trí lắp đặt: Đĩa khuấy cần đặt cách đáy bồn một khoảng h = 0.5D đến 1D (D là đường kính đĩa khuấy) và mức dung dịch tối thiểu phải ngập trên đĩa từ 1.5D trở lên để tránh tạo bọt khí không mong muốn.
Quy trình vận hành chuẩn giúp hạn chế hao mòn răng cưa
Vận hành đúng chu trình biến tần không chỉ bảo vệ động cơ mà còn kéo dài đáng kể tuổi thọ của đĩa khuấy:
- Khởi động tốc độ thấp: Bắt đầu khởi động máy ở dải tốc độ từ 200 – 400 vòng/phút khi trong bồn mới chỉ có dung môi hoặc pha lỏng cơ sở, tạo chuyển động cuộn êm dịu.
- Nạp bột độn đúng cách: Đổ từ từ bột màu và phụ gia vào vùng phễu xoáy (vortex) đang chuyển động. Tránh đổ ụp lượng lớn bao bột trực tiếp lên mặt đĩa khuấy, vì khối bột khô lắng xuống đột ngột sẽ tạo ra ứng suất va đập và mài mòn cực mạnh vào mặt trước của răng cưa.
- Tăng tốc phân tán định mức: Sau khi bột đã thấm ướt đều vào dung dịch, điều chỉnh biến tần tăng dần tốc độ trục để đạt vận tốc biên từ 18 – 25 m/s tùy theo độ nhớt lưu chất.
- Giám sát dòng tải và nhiệt độ: Luôn theo dõi đồng hồ ampe kế của tủ điện. Nếu ampe tăng vọt bất thường trong khi độ nhớt không đổi, cần giảm nhẹ tốc độ để tránh quá tải cơ học.
- Giảm tốc trước khi dừng: Trước khi kết thúc mẻ trộn hoặc xả liệu, hạ tốc độ biến tần về mức thấp nhất rồi mới bấm nút dừng máy (Stop).
Các nguyên tắc an toàn lao động và bảo vệ thiết bị khuấy
- Quy tắc khóa nguồn (LOTO): Luôn ngắt cầu dao điện chính và treo biển cảnh báo trước khi dùng tay tiếp cận khu vực đĩa khuấy để đo đạc hay kiểm tra.
- Không chạy khô ngoài không khí: Tuyệt đối không cho máy khuấy phân tán hoạt động ở tốc độ cao khi đĩa chưa ngập trong chất lỏng. Rung động tự do ở tốc độ hàng ngàn vòng mỗi phút dễ làm cong vênh đĩa và gây nguy hiểm cho người đứng gần.
- Trang bị bảo hộ phù hợp: Răng cưa inox mỏng (1.5 – 2.0mm) dù đã mòn vẫn có cạnh sắc nhọn. Luôn đeo găng tay bảo hộ cơ khí chống cắt khi tháo lắp hoặc lau chùi thiết bị.
- Dừng khẩn cấp khi có rung chấn: Nếu phát hiện bồn khuấy rung bất thường hoặc phát ra tiếng rít kim loại sắc nhọn, người vận hành phải ấn nút dừng khẩn cấp (Emergency Stop) ngay lập tức để kiểm tra hiện tượng văng lệch tâm.
Checklist vệ sinh và kiểm tra cơ khí sau mỗi ca làm việc
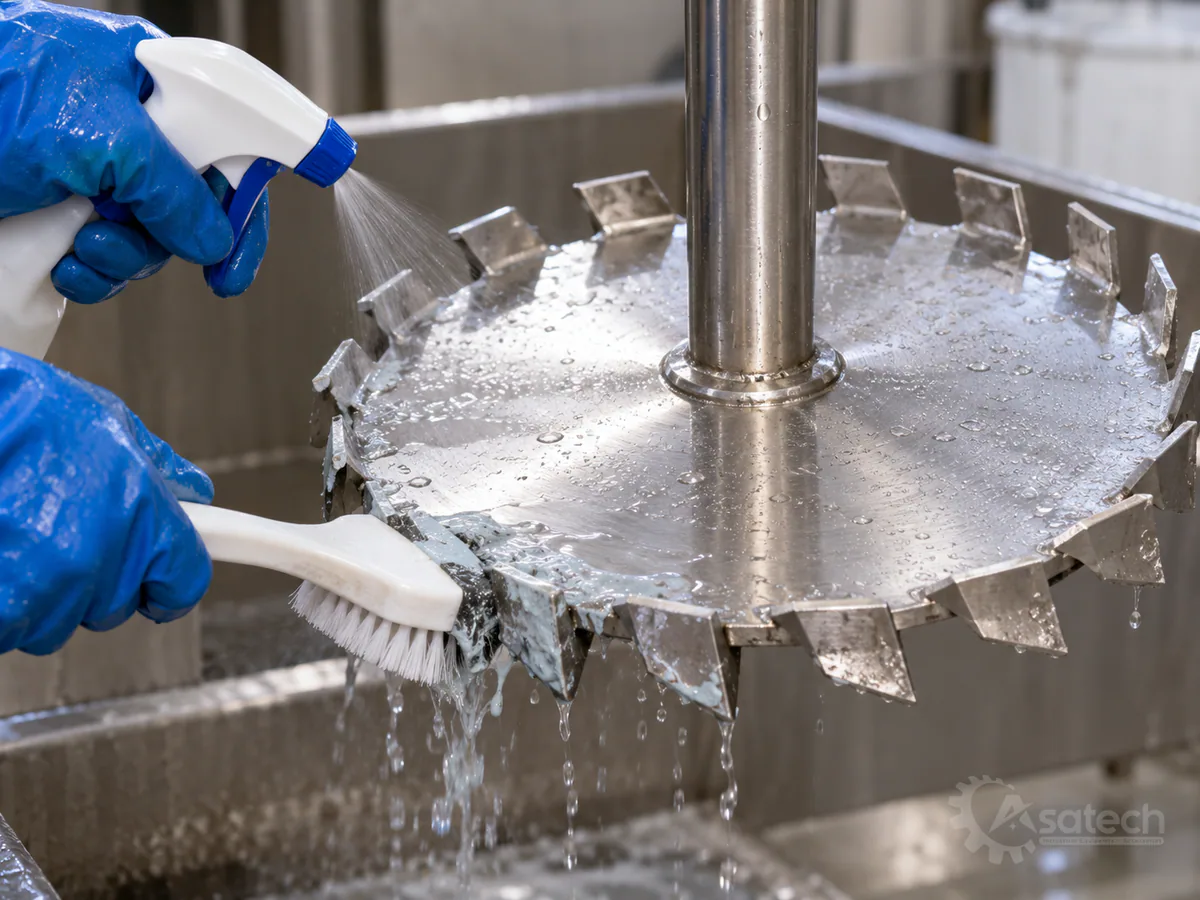
Vệ sinh sạch sẽ bề mặt inox ngay sau ca làm việc giúp ngăn cản quá trình ăn mòn kẽ và bám dính hóa chất đông cứng:
- [ ] Rửa sạch cặn bám: Sử dụng dung môi thích hợp (nước ấm, cồn hoặc dung môi hữu cơ tương thích) để xịt rửa sạch hoàn toàn cốt liệu sơn, mực in còn bám ở kẽ các răng cưa.
- [ ] Không dùng búa sắt gõ xỉ: Nghiêm cấm dùng búa thép hay thanh sắt gõ mạnh vào răng cưa để làm vỡ cặn sơn khô. Tác động ngoại lực cục bộ sẽ làm cong gãy góc nghiêng của răng, gây hỏng đĩa ngay lập tức. Hãy dùng bàn chải sợi đồng hoặc ngâm dung môi để làm mềm cặn.
- [ ] Lau khô bề mặt: Sau khi vệ sinh, lau khô đĩa khuấy để bảo vệ lớp màng thụ động crom oxit tự nhiên của thép không gỉ inox 304.
- [ ] Ghi nhận giờ chạy: Cập nhật số giờ hoạt động của mẻ khuấy vào sổ nhật ký thiết bị nhằm theo dõi chu kỳ mài mòn theo từng loại nguyên liệu gia công.
Lịch bảo dưỡng và tiêu chuẩn xử lý đĩa khuấy phân tán inox 304 bị mòn răng cưa
Theo kinh nghiệm kỹ thuật nhà xưởng, tốc độ mài mòn của đĩa khuấy phụ thuộc trực tiếp vào độ cứng Mohs của các chất độn (như silica, barite, canxi cacbonat). Do đó, lịch bảo dưỡng cần được phân tầng theo tần suất kiểm tra thực tế:
- Định kỳ hàng tuần: Dừng máy, kiểm tra trực quan toàn bộ các răng cưa hướng lên và hướng xuống. Dùng dưỡng đo chiều cao răng để phát hiện sớm các răng bị mòn vẹt bất đối xứng.
- Định kỳ hàng tháng: Tháo đĩa khuấy ra khỏi trục để vệ sinh kỹ vùng moay-ơ và then bắt ốc. Dùng panme hoặc thước cặp kiểm tra chiều dày phôi đĩa tại 4 điểm đối xứng.
Kỹ sư bảo trì cần đưa ra quyết định thay mới khi đĩa khuấy xuất hiện các dấu hiệu giới hạn kỹ thuật sau:
- Chiều cao răng cưa suy giảm quá mức: Khi chiều cao góc chém của răng cưa bị mòn quá 25% – 30% so với biên dạng ban đầu, lực cắt xé thủy lực bị triệt tiêu rõ rệt.
- Mép chém bị bo tròn hoàn toàn: Góc nghiêng của răng không còn cạnh cắt sắc mà biến thành dạng cung tròn nhẵn nhụi, làm mất khả năng xé vỡ hạt bột.
- Hao mòn chiều dày phôi đĩa: Chiều dày đĩa (nguyên bản 1.5 – 2.0mm) bị mài mòn xuống dưới 1.2mm. Tình trạng thân đĩa quá mỏng sẽ không còn đủ độ cứng vững chịu xoắn, dễ dẫn đến hiện tượng nứt rách chân răng dưới áp lực cản của dung dịch nhớt.
- Xuất hiện vết nứt mỏi: Tại các góc chân răng dập uốn, nếu xuất hiện các đường nứt tế vi, đĩa phải được loại bỏ ngay lập tức để tránh nguy cơ gãy vỡ văng mảnh kim loại trong lòng bồn khuấy tốc độ cao.
Thực tế vận hành cho thấy việc phát hiện sớm đĩa khuấy phân tán inox 304 bị mòn răng cưa giúp phòng tránh sự cố gãy vỡ cánh khi quay tốc độ cao, đồng thời giữ vững chất lượng thành phẩm mẻ trộn.
Giải pháp lựa chọn đĩa khuấy inox thay thế đúng tiêu chuẩn kỹ thuật
Khi đĩa khuấy đã chạm ngưỡng mòn giới hạn, việc thay thế bằng một cánh khuấy mới đúng quy cách là yêu cầu bắt buộc để khôi phục công suất thiết kế của dây chuyền. Tùy thuộc vào đường kính bồn phân tán, các kỹ sư cần lựa chọn đĩa có đường kính tương ứng theo tỷ lệ tiêu chuẩn $D{đĩa} \approx \frac{1}{3} D{bồn}$.
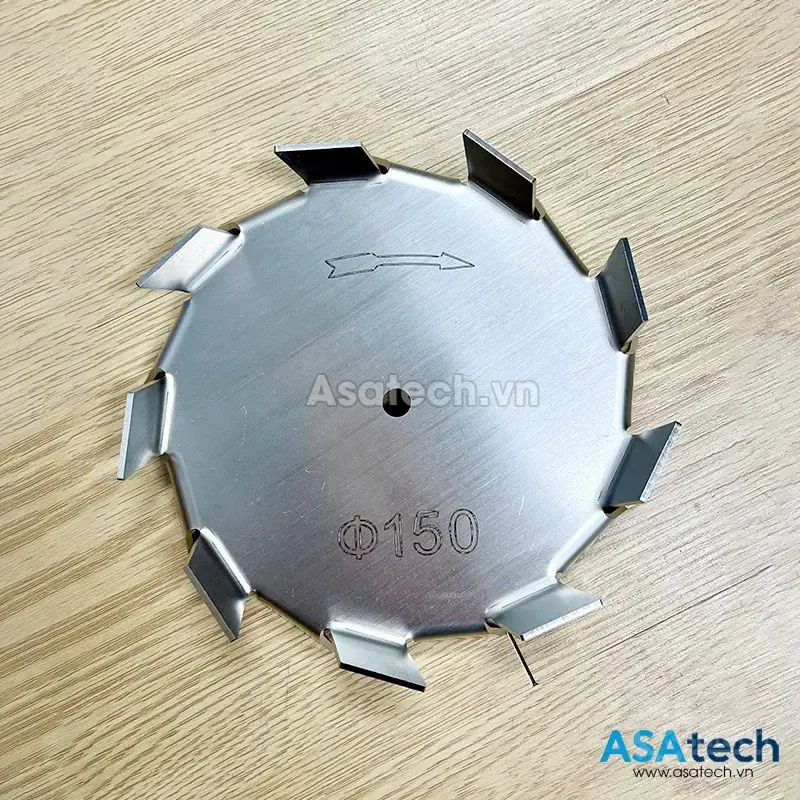
Hiện nay, các dòng cánh khuấy phân tán chế tạo từ inox 304 chống ăn mòn cung cấp dải đường kính đa dạng từ Φ50, Φ80, Φ100, Φ150 cho các máy khuấy thí nghiệm, đến Φ200, Φ250, Φ300, Φ350, Φ400 và Φ450mm cho các bồn khuấy công nghiệp thể tích lớn. Tùy thuộc vào tính chất hóa học và độ mài mòn của môi chất, các nhà máy cũng có thể cân nhắc nâng cấp vật liệu chế tạo lên inox 316 khi xử lý các hợp chất có hàm lượng axit hoặc muối cao theo khuyến cáo kỹ thuật từ các đơn vị sản xuất uy tín như CHEMIC.
Để đảm bảo lựa chọn đúng đường kính cánh, độ dày tấm inox và quy cách then trục tương thích hoàn toàn với hệ thống máy khuấy hiện hữu, doanh nghiệp nên liên hệ các đơn vị cung cấp thiết bị kỹ thuật chuyên sâu để được tư vấn chính xác trước khi đĩa khuấy phân tán inox 304 bị mòn răng cưa làm ảnh hưởng đến tiến độ sản xuất của toàn bộ dây chuyền.
Để nhận hỗ trợ đánh giá tình trạng đĩa khuấy hoặc tư vấn lựa chọn phụ tùng cánh khuấy thay thế tối ưu, quý khách hàng vui lòng cung cấp thông tin về loại dung dịch, độ nhớt, tỉ trọng hạt mài, kích thước bồn và tốc độ động cơ cho đội ngũ kỹ thuật của Asatek.
Sản phẩm và tài liệu liên quan

 Trang chủ
 Danh mục
 Giỏ hàng