

Tư vấn bơm định lượng
Triệt tiêu dead leg inox vi sinh: Hướng dẫn lắp đặt, vận hành và bảo dưỡng
Th10
Giải pháp triệt tiêu dead leg inox vi sinh là ưu tiên cốt lõi trong thiết kế và bảo dưỡng mạng lưới đường ống công nghiệp ngành thực phẩm, dược phẩm và đồ uống. Dead leg (vùng ứ đọng hoặc nhánh chết) là các đoạn ống rẽ nhánh, vị trí lắp cảm biến hoặc van nơi lưu chất không tuần hoàn liên tục. Sự tồn đọng này tạo điều kiện cho vi sinh vật phát triển, bám dính màng sinh học (biofilm) và cản trở hoàn toàn hiệu quả của chu trình làm sạch tại chỗ (CIP/SIP). Để duy trì độ vô trùng, việc kiểm soát và bảo trì các cụm phụ kiện chữ T, khớp nối clamp hay mối nối hàn vi sinh cần được thực hiện theo quy trình chặt chẽ.
Nội dung bài viết
Nguyên tắc thiết kế để triệt tiêu dead leg inox vi sinh
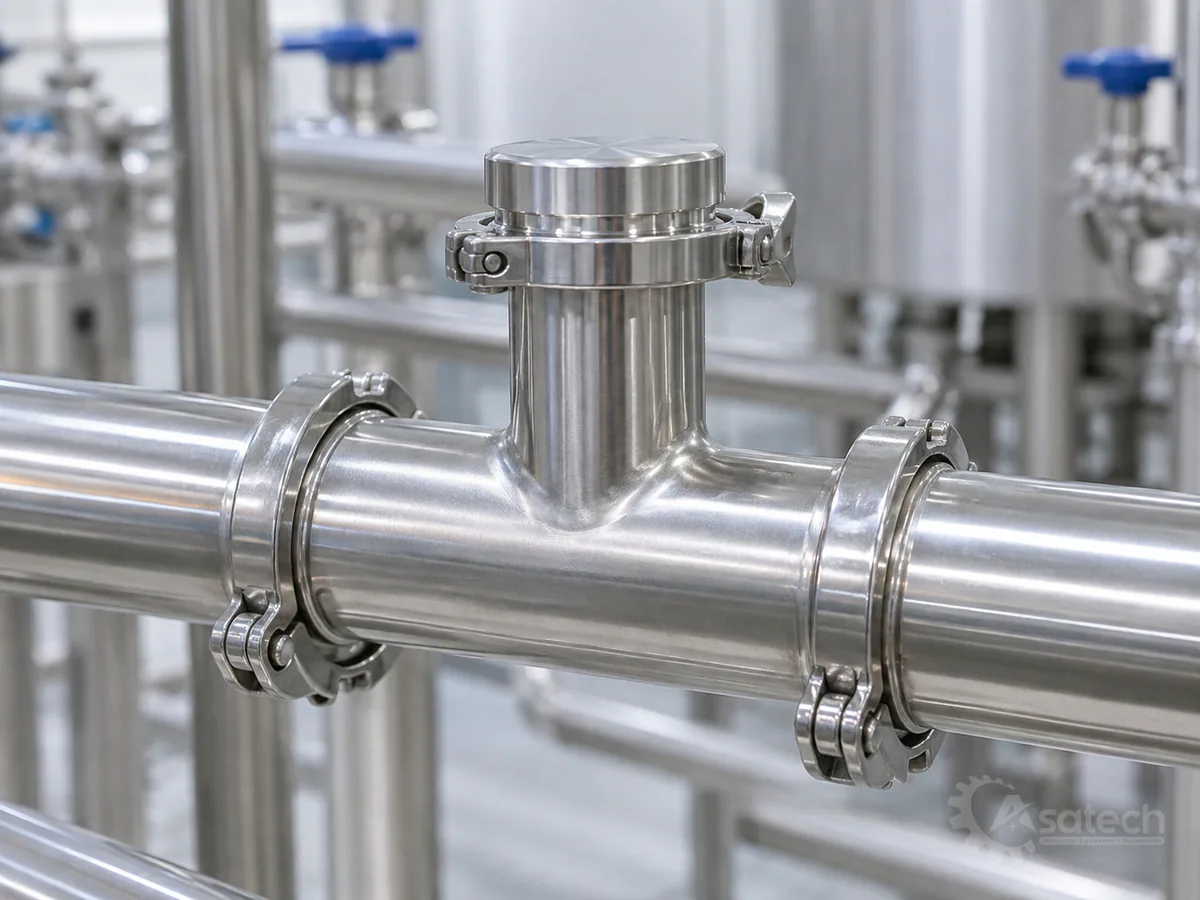
Trong các hệ thống đường ống đáp ứng tiêu chuẩn vi sinh (như tiêu chuẩn DIN, SMS, ISO), quy tắc L/D là thước đo kỹ thuật chuẩn mực để đánh giá nhánh cụt. Trong đó, L là chiều dài đoạn ống cụt tính từ mép ngoài của ống chính đến điểm chặn (như màng van hoặc đáy nút bịt), và D là đường kính trong của ống nhánh.
Để triệt tiêu dead leg inox vi sinh, mục tiêu kỹ thuật hiện đại luôn hướng đến quy tắc 2D hoặc 3D (tối đa chiều dài nhánh cụt không vượt quá 2 đến 3 lần đường kính). Tại các nhánh phân dòng sử dụng tê inox vi sinh 304, 316 hoặc 316L, việc lựa chọn kiểu kết nối có ảnh hưởng trực tiếp đến khả năng giảm thiểu nhánh chết:
- Tê vi sinh nối hàn: Giảm thiểu tối đa khe hở vật lý và hạn chế gioăng đệm, phù hợp cho các tuyến ống cố định, chịu áp lực và yêu cầu độ bóng bề mặt Ra ≤ 0.6 µm đồng nhất.
- Tê vi sinh kết nối clamp: Cho phép tháo lắp nhanh phục vụ kiểm tra thủ công, tuy nhiên cần căn chỉnh gioăng làm kín chính xác để tránh tình trạng gioăng thò ra lòng ống gây cản trở dòng chảy hoặc thụt vào trong tạo hốc tích tụ lưu chất.
Checklist kiểm tra trước khi đưa vào vận hành
Trước khi bơm lưu chất hoặc hóa chất qua hệ thống ống vi sinh, kỹ sư vận hành cần hoàn thành bảng kiểm tra cơ học và kết nối:
- Kiểm tra độ thẳng hàng và độ dốc tự tháo cạn (tối thiểu 1-2%) của toàn bộ tuyến ống nhánh để tránh đọng dung dịch sau khi ngắt dòng.
- Xác nhận chiều dài thực tế của mọi nhánh chờ, cổng lấy mẫu, đầu lắp đồng hồ đo áp suất xem đã đạt chuẩn kỹ thuật tối ưu chưa.
- Kiểm tra tình trạng cùm kẹp clamp: bulong hoặc cánh chuồn vặn đều tay, không quá lỏng gây rò rỉ và không siết quá lực làm biến dạng gioăng PTFE/EPDM/Silicone.
- Soi kiểm tra các mối hàn vi sinh nội quan (nếu là tuyến nối hàn) để đảm bảo không xuất hiện ba via, vết cháy hàn hoặc xỉ bám trong lòng ống.
- Xác nhận vật liệu phụ kiện: Inox 304 dùng cho nước và thực phẩm thông thường; Inox 316/316L dùng cho dung dịch có muối, cồn, môi trường tiệt trùng nhiệt độ cao hoặc hóa chất tẩy rửa.
Các bước vận hành và súc rửa CIP/SIP đạt chuẩn
Khi vận hành hệ thống có sự kết hợp của nhiều phụ kiện phân nhánh, quy trình súc rửa phải đảm bảo triệt để mục tiêu triệt tiêu dead leg inox vi sinh:
- Bước 1: Tráng sơ bộ bằng nước sạch: Bơm tuần hoàn nước để cuốn trôi cặn thô. Vận hành van mở/đóng luân phiên tại các nhánh rẽ để kích hoạt dòng chảy rối quét sạch vùng đáy nhánh cụt.
- Bước 2: Tuần hoàn hóa chất tẩy rửa: Sử dụng dung dịch kiềm hoặc axit tùy quy trình với vận tốc dòng chảy trong đường ống đạt tối thiểu 1.5 – 2.0 m/s. Vận tốc này tạo động lực cắt bề mặt đủ lớn để thâm nhập vào các đoạn chia tê và cuốn trôi biofilm.
- Bước 3: Xả đáy và tráng trung gian: Mở toàn bộ các điểm xả đáy ở các nhánh tê clamp để tháo sạch hoàn toàn hóa chất dư thừa, ngăn đọng axit/kiềm gây ăn mòn cục bộ.
- Bước 4: Tiệt trùng bằng hơi nóng (SIP): Bơm hơi nước bão hòa qua toàn bộ hệ thống. Cần bố trí bẫy hơi hoặc điểm xả nước ngưng tại các điểm chết hình học để nhiệt độ tiệt trùng đạt đồng đều tại mọi vị trí đo.
Lưu ý an toàn kỹ thuật cho kỹ sư nhà máy
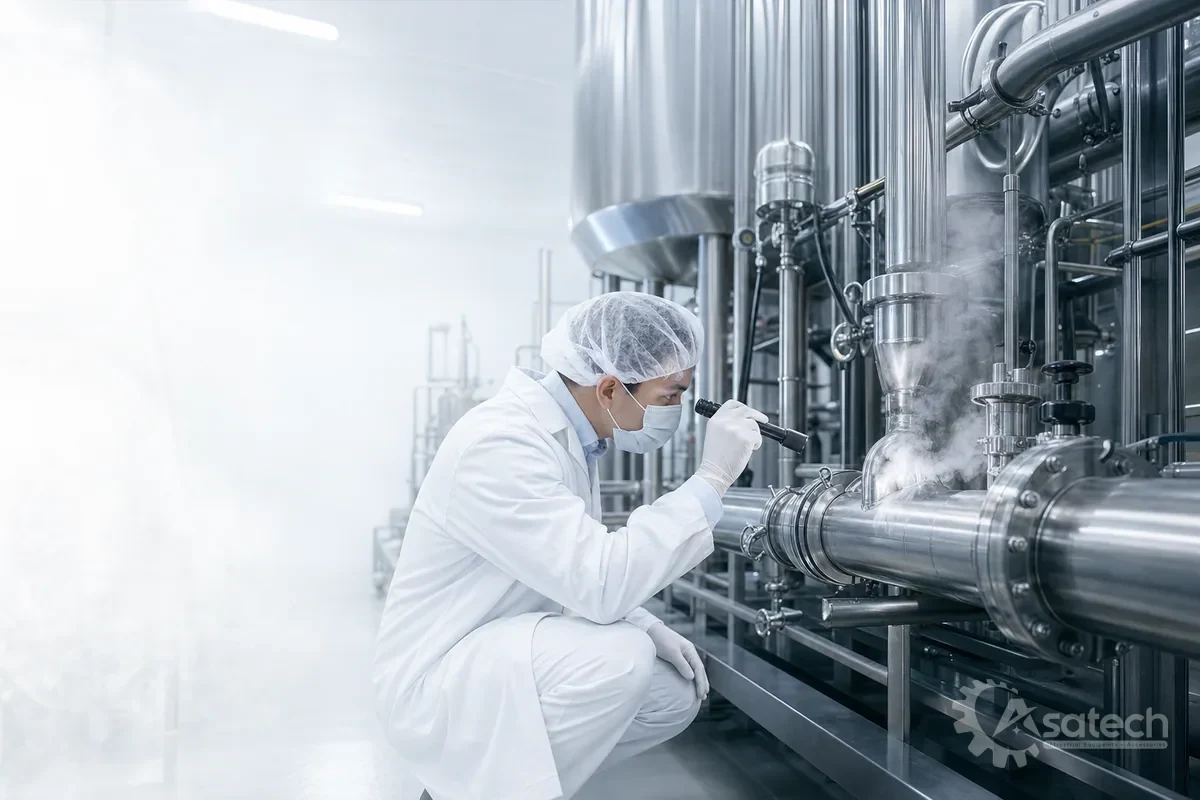
- Xả áp suất trước khi tháo: Tuyệt đối không tháo cùm kẹp clamp hoặc van chặn khi đường ống chưa được giải phóng áp suất và hạ nhiệt độ về mức an toàn (< 40°C).
- Trang bị bảo hộ cá nhân: Luôn sử dụng kính bảo hộ, găng tay chống nhiệt và hóa chất khi thao tác tại khu vực xả đáy của các nhánh chờ.
- Chống sốc nhiệt: Khi cấp hơi tiệt trùng cho hệ thống đường ống inox vi sinh mỏng, cần tăng nhiệt từ từ để tránh biến dạng mối hàn và giãn nở gioăng đột ngột.
Checklist sau khi sử dụng và kiểm soát tồn dư
- Kiểm tra xả cạn: Mọi đường ống và nhánh tê phải khô ráo, không còn vũng đọng lưu chất lỏng.
- Kiểm tra độ pH tại các nhánh xả để đảm bảo không còn dư lượng hóa chất CIP đọng lại trong các đoạn ngắn.
- Siết kiểm tra định vị các điểm gá đỡ ống (pipe support) để đảm bảo độ nghiêng tự xả không bị dịch chuyển do rung lắc trong quá trình bơm tuần hoàn.
Kế hoạch bảo dưỡng và dấu hiệu cảnh báo cần can thiệp
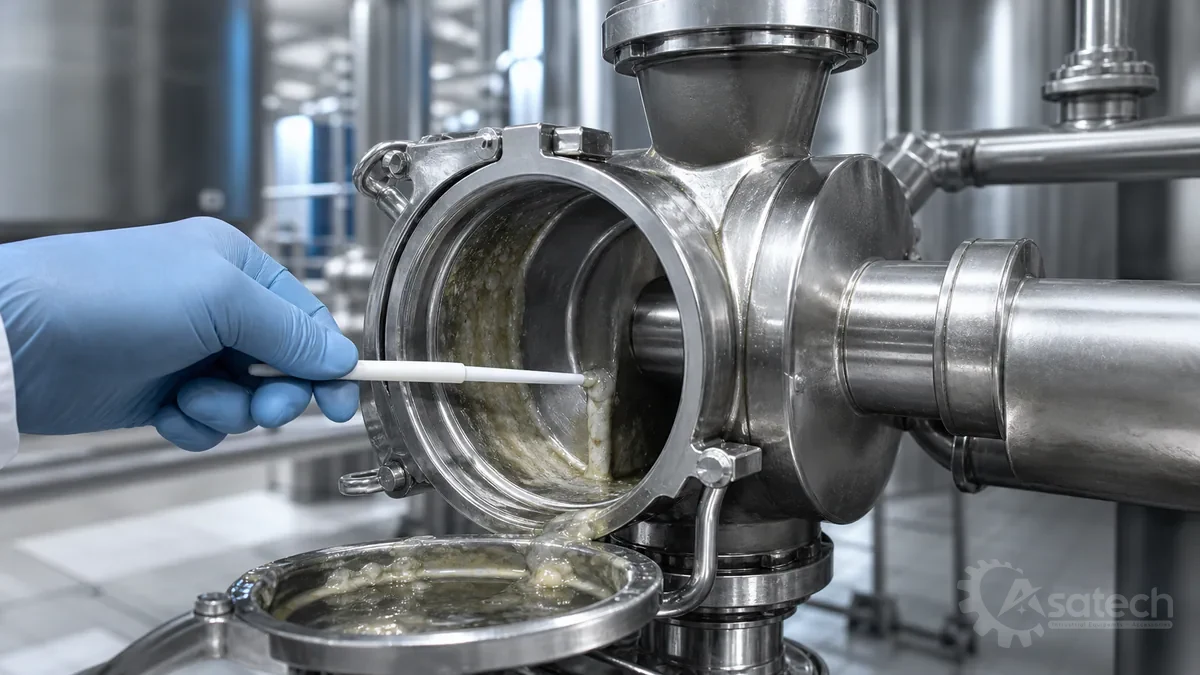
Việc lập kế hoạch kiểm tra định kỳ giúp ngăn ngừa nguy cơ nhiễm khuẩn chéo và hỏng hóc cơ khí:
| Hạng mục kiểm tra | Tần suất khuyến nghị | Nội dung công việc | Dấu hiệu cảnh báo cần thay thế/can thiệp |
|---|---|---|---|
| Gioăng làm kín (Clamp Gasket) | Hàng tháng / Sau đợt CIP lớn | Tháo kiểm tra bằng mắt, độ đàn hồi | Gioăng chai cứng, nứt, đổi màu, phồng rộp hoặc lọt vào trong lòng ống |
| Bề mặt nhánh tê & mối hàn | 3 – 6 tháng | Dùng đèn soi hoặc camera nội soi | Phát hiện ố vàng, rỗ bề mặt (pitting), bám màng mờ khó tẩy |
| Độ kín khớp nối và cùm kẹp | Hàng tuần | Quan sát rò rỉ khi bơm chịu áp | Thấm dung dịch tại khớp clamp, cùm kẹp bị lệch ren |
| Đo kiểm vi sinh ngẫu nhiên | Theo chu kỳ kiểm nghiệm nhà máy | Lấy mẫu bề mặt swab test tại nhánh cụt | Chỉ số vi sinh vượt ngưỡng cho phép dù đã chạy xong chu trình CIP |
Nếu phát hiện bất kỳ dấu hiệu rỗ mòn hoặc màng sinh học tái phát liên tục tại một điểm rẽ nhánh, cần tiến hành đo lại tỷ lệ chiều dài nhánh để xem xét phương án cắt ngắn ống, hàn lại phụ kiện hoặc chuyển đổi sang van màng đáy bồn/tê chuyên dụng nhằm triệt tiêu dead leg inox vi sinh một cách dứt điểm.
Để nhận tư vấn tối ưu mạng lưới đường ống, phụ kiện tê hàn, tê clamp inox 304, 316, 316L và hệ thống bơm phụ trợ phù hợp với điều kiện vận hành cụ thể, quý kỹ sư vui lòng cung cấp thông tin về lưu chất, lưu lượng, áp suất làm việc, nhiệt độ và độ nhớt cho đội ngũ kỹ thuật của Asatech.

 Trang chủ
 Danh mục
 Giỏ hàng