

Tư vấn phụ kiện inox
Van an toàn inox vi sinh rò rỉ trước áp cài đặt: Nguyên nhân và cách xử lý sự cố
Th11
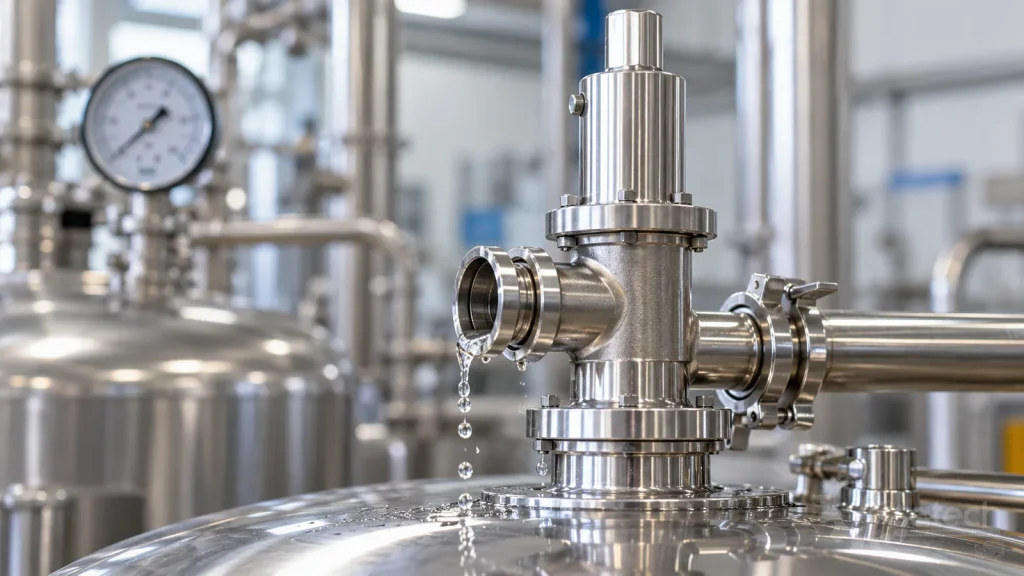
Hiện tượng van an toàn inox vi sinh rò rỉ trước áp cài đặt là một trong những sự cố vận hành thường gặp trên các tuyến đường ống chế biến thực phẩm, dược phẩm, bia rượu và hóa chất sạch. Khi lưu chất rỉ qua cổng xả ngay cả khi áp suất đường ống chưa chạm ngưỡng tới hạn (set pressure), nhà máy không chỉ đối mặt với nguy cơ thất thoát nguyên liệu và mất vệ sinh công nghiệp, mà còn tiềm ẩn nguy cơ mất kiểm soát áp lực an toàn toàn tuyến.
Thiết bị này vốn đóng vai trò là rào chắn bảo vệ cuối cùng cho bồn bể và đường ống vi sinh. Vì vậy, việc nắm bắt triệu chứng, phân tích chính xác nguyên nhân và tuân thủ các bước kiểm tra an toàn đóng vai trò then chốt đối với kỹ sư vận hành và bảo trì cơ điện.
Nội dung bài viết
- 1 Dấu hiệu nhận biết van an toàn inox vi sinh rò rỉ trước áp cài đặt
- 2 Nguyên nhân cốt lõi khiến van rò rỉ khi chưa đạt áp suất xả
- 3 Bảng tổng hợp nguyên nhân và phương án khắc phục chuẩn kỹ thuật
- 4 Những thao tác tuyệt đối không tự ý thực hiện tại hiện trường
- 5 Quy trình kiểm tra an toàn và biện pháp ngăn ngừa sự cố tái diễn
- 6 Khi nào cần cô lập hệ thống và gọi hỗ trợ kỹ thuật chuyên môn?
- 7 Sản phẩm và tài liệu liên quan
Dấu hiệu nhận biết van an toàn inox vi sinh rò rỉ trước áp cài đặt
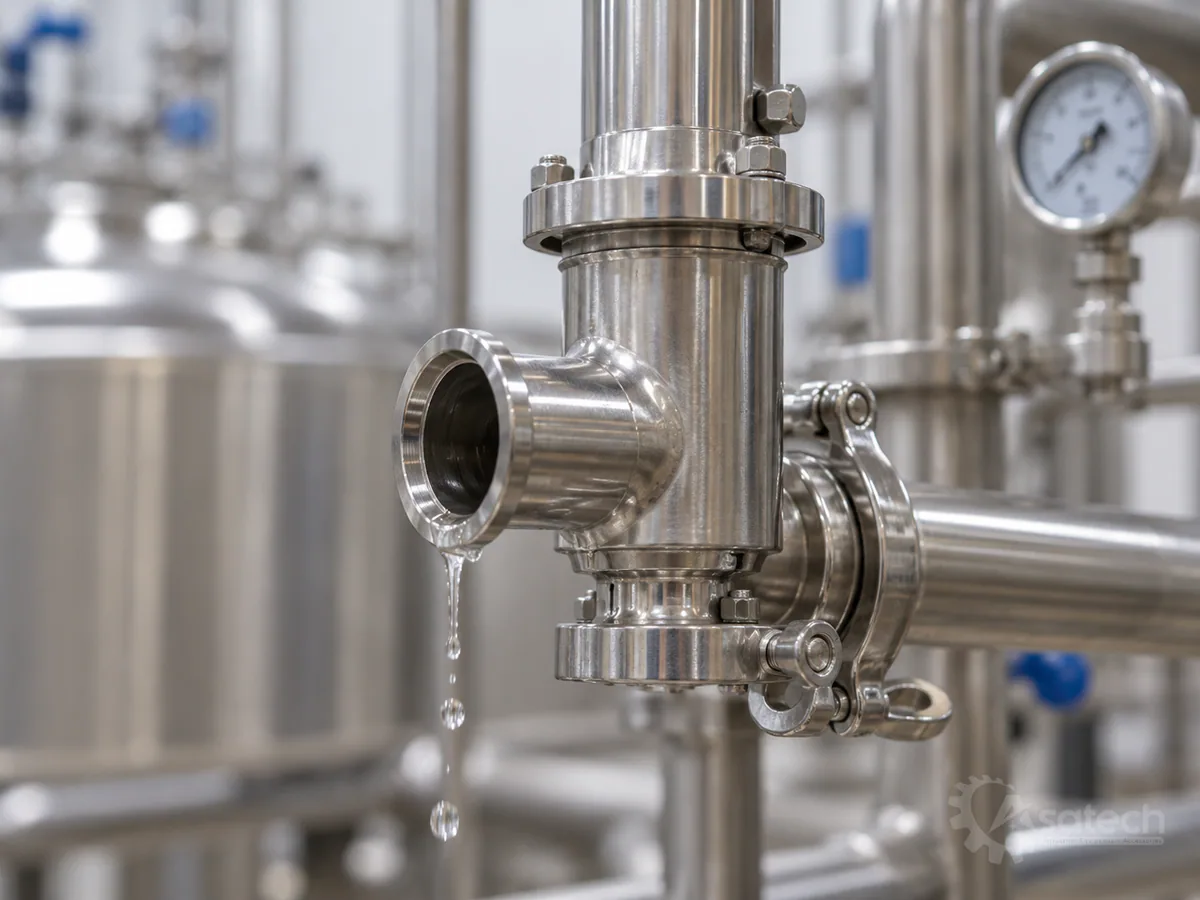
Trong điều kiện làm việc bình thường, đĩa van hoặc màng làm kín phải đóng kín hoàn toàn dưới lực ép của lò xo. Tuy nhiên, rò rỉ sớm có thể xuất hiện dưới nhiều mức độ khác nhau:
- Rỉ dịch li ti hoặc nhỏ giọt tại ngõ thoát: Quan sát thấy lưu chất dạng lỏng rò rỉ đều đặn thành giọt hoặc đọng ẩm quanh miệng xả clamp của van dù áp kế hiển thị chỉ số thấp hơn áp suất cài đặt từ 10% đến 30%.
- Xì khí hoặc xuất hiện tiếng rít liên tục: Đối với hệ thống dẫn hơi nóng, khí nén sạch hoặc bồn lên men có đệm khí, van phát ra tiếng xì nhẹ không ngắt quãng (hiện tượng simmering/weeping).
- Vết ố và cặn bám khô quanh đầu xả: Dịch đường, sữa, đạm hoặc hóa chất tẩy rửa bay hơi để lại mảng bám tinh thể hoặc vệt ố màu tại mối nối phụ kiện và thân dưới của van.
Nguyên nhân cốt lõi khiến van rò rỉ khi chưa đạt áp suất xả
Để khắc phục triệt để, kỹ sư cần xác định đúng nguồn gốc vật lý và cơ khí khiến van an toàn inox vi sinh rò rỉ trước áp cài đặt, bao gồm các yếu tố chính sau:
1. Cặn bẩn và tạp chất bám trên bề mặt làm kín (Seat & Disc)
Trong các quy trình chế biến thực phẩm hoặc chu trình CIP (Cleaning In Place), cặn đường kết tinh, hạt cặn mịn hoặc màng kết tủa vô cơ có thể lọt vào giữa đĩa van inox SUS316L và vòng đệm làm kín. Lớp cặn này ngăn cản mặt tiếp xúc áp sát phẳng tuyệt đối, tạo khe hở vi mô khiến lưu chất luồn qua.
2. Lão hóa, biến dạng hoặc nứt hỏng gioăng làm kín
Các đệm làm kín bằng EPDM, PTFE hoặc FKM thường xuyên tiếp xúc với chu kỳ nhiệt độ cao (lên tới 140°C – 200°C trong quá trình hấp tiệt trùng SIP) kết hợp với hóa chất tẩy rửa gốc kiềm (NaOH) và axit (HNO3). Sau một thời gian vận hành, vật liệu đàn hồi bị chai cứng, rạn nứt hoặc co ngót nhiệt, mất hoàn toàn khả năng làm kín đàn hồi.
3. Suy giảm lực căng lò xo do mỏi cơ học hoặc nhiệt độ
Lò xo nén bên trong thân van chịu chu kỳ co giãn liên tục trong môi trường nhiệt độ cao kéo dài sẽ xuất hiện hiện tượng mỏi kim loại. Khi hằng số đàn hồi suy giảm, lực ép nén từ lò xo tác động lên đĩa van không còn đủ để thắng áp lực thủy tĩnh của dòng chảy, dẫn đến van bị hé mở sớm hơn ngưỡng áp định mức ban đầu.
4. Hiện tượng xung áp và búa nước (Water Hammer)
Nếu hệ thống sử dụng các loại bơm thể tích (như bơm màng khí nén, bơm piston) không có bộ triệt xung, hoặc các van đóng ngắt nhanh dạng khí nén đóng đột ngột, áp suất đỉnh tức thời có thể vọt lên cao hơn áp cài đặt trong mili-giây. Sóng áp suất này nhấc nhẹ đĩa van, làm rách mép gioăng hoặc khiến đĩa van không kịp định tâm chuẩn xác về lại vị trí đóng kín.
5. Hiệu chỉnh sai hoặc tự ý vặn núm điều áp
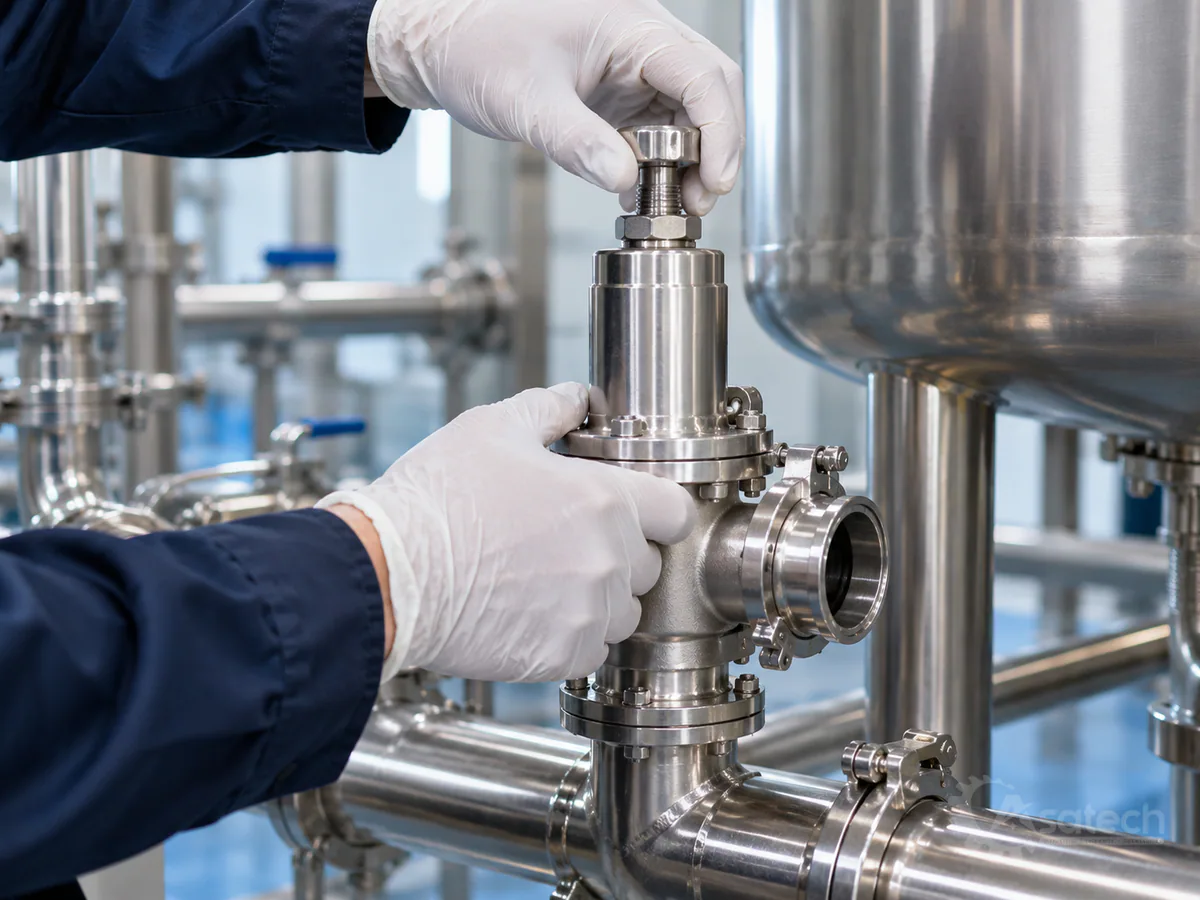
Một số trường hợp phát sinh do nhân viên vận hành tự ý xoay núm điều chỉnh áp suất trên đỉnh van mà không có thiết bị đo kiểm chuẩn. Việc siết lệch hoặc căn chỉnh theo cảm tính dễ dẫn đến tình trạng áp lực nén lò xo bị đặt thấp hơn áp suất làm việc thực tế của tuyến ống.
Bảng tổng hợp nguyên nhân và phương án khắc phục chuẩn kỹ thuật
| Hiện tượng ghi nhận | Nguyên nhân khả dĩ | Hướng xử lý đề xuất |
|---|---|---|
| Rỉ giọt nhẹ sau chu kỳ chạy CIP | Cặn hóa chất hoặc màng hữu cơ bám dính bề mặt làm kín | Rửa tráng kỹ; kiểm tra vệ sinh thủ công bề mặt làm kín khi hệ thống dừng |
| Xì xả liên tục ở áp suất thấp | Gioăng cao su (EPDM/PTFE) bị chai cứng, biến dạng nhiệt | Dừng máy, xả áp hoàn toàn và thay thế bộ seal làm kín chính hãng |
| Van đóng/mở thất thường, rung giật | Xung áp từ bơm màng hoặc đường ống bị rung chấn mạnh | Lắp bộ giảm xung trên đường đẩy của bơm; cố định lại quang treo đường ống |
| Rò rỉ sau khi có tác động ngoại lực | Lệch trục van, lò xo mỏi hoặc chỉnh sai núm nén lò xo | Đưa van về xưởng chuẩn bị bàn kiểm tra áp (test bench) để hiệu chuẩn lại |
| Xì dịch đục kèm bọt khí | Mặt tựa kim loại (SUS316L) bị xước hoặc mòn rỗ cục bộ | Cần gia công đánh bóng lại bề mặt vi sinh hoặc thay cụm thân/đĩa van mới |
Những thao tác tuyệt đối không tự ý thực hiện tại hiện trường
Làm việc với hệ thống áp lực và vi sinh đòi hỏi kỷ luật an toàn nghiêm ngặt. Khi phát hiện sự cố, người vận hành không có chuyên môn cần tránh các hành vi sau:
- Không siết mù quáng núm điều áp để ép van ngừng rỉ: Đây là lỗi đặc biệt nguy hiểm. Việc siết cứng vít nén lò xo nhằm ngăn rỉ dịch có thể khóa chặt hoàn toàn cơ cấu xả. Khi áp suất hệ thống tăng vọt bất thường, van sẽ không thể bung xả, biến bồn chứa và đường ống thành mối hiểm họa nổ vỡ thiết bị.
- Không nới lỏng khớp nối Clamp khi hệ thống đang vận hành: Việc tháo cùm clamp khi đường ống còn áp suất hoặc nhiệt độ trên 60°C có thể gây bỏng nhiệt nghiêm trọng và tai nạn lao động do áp lực bắn bung phụ kiện.
- Không dùng vật sắc nhọn gõ hoặc cạo mặt tựa vi sinh: Dùng tuốc nơ vít, dao cạo để cạy cặn bẩn bám trên đĩa van SUS316L sẽ gây trầy xước bề mặt đánh bóng cơ học, phá hủy hoàn toàn độ nhám chuẩn vi sinh Ra và làm rò rỉ trầm trọng hơn.
Quy trình kiểm tra an toàn và biện pháp ngăn ngừa sự cố tái diễn
Để xử lý và ngăn ngừa hiện tượng van an toàn inox vi sinh rò rỉ trước áp cài đặt lặp lại, quy trình bảo dưỡng định kỳ cần tuân thủ các bước bài bản:
- Cách ly áp suất và hạ nhiệt: Dừng bơm cấp, đóng van chặn cô lập phân đoạn có van an toàn. Mở van xả đáy để hạ áp suất nội tại về 0 bar và chờ hệ thống nguội dưới 40°C.
- Tháo dỡ liên kết Clamp đúng quy cách: Sử dụng cờ lê tháo cùm kẹp clamp, tháo rời van an toàn và bảo quản các mặt côn clamp cẩn thận, tránh va đập vào sàn thao tác.
- Kiểm tra ngoại quan và làm sạch: Sử dụng dung môi tẩy rửa chuyên dụng và giẻ mềm không xơ để vệ sinh khoang van. Soi kính lúp kiểm tra độ nhẵn của mặt tựa inox SUS316L và độ đàn hồi của vòng gioăng.
- Hiệu chỉnh trên bàn thử áp (Test Bench): Sử dụng bàn test chuyên dụng với khí nén sạch hoặc nước để kiểm tra điểm xả áp (Set Pressure) và điểm đóng kín hoàn toàn (Reseat Pressure). Chỉ khi van giữ áp ổn định ở mức 90% áp cài đặt mà không rò rỉ thì mới đạt tiêu chuẩn đưa vào lắp lại.
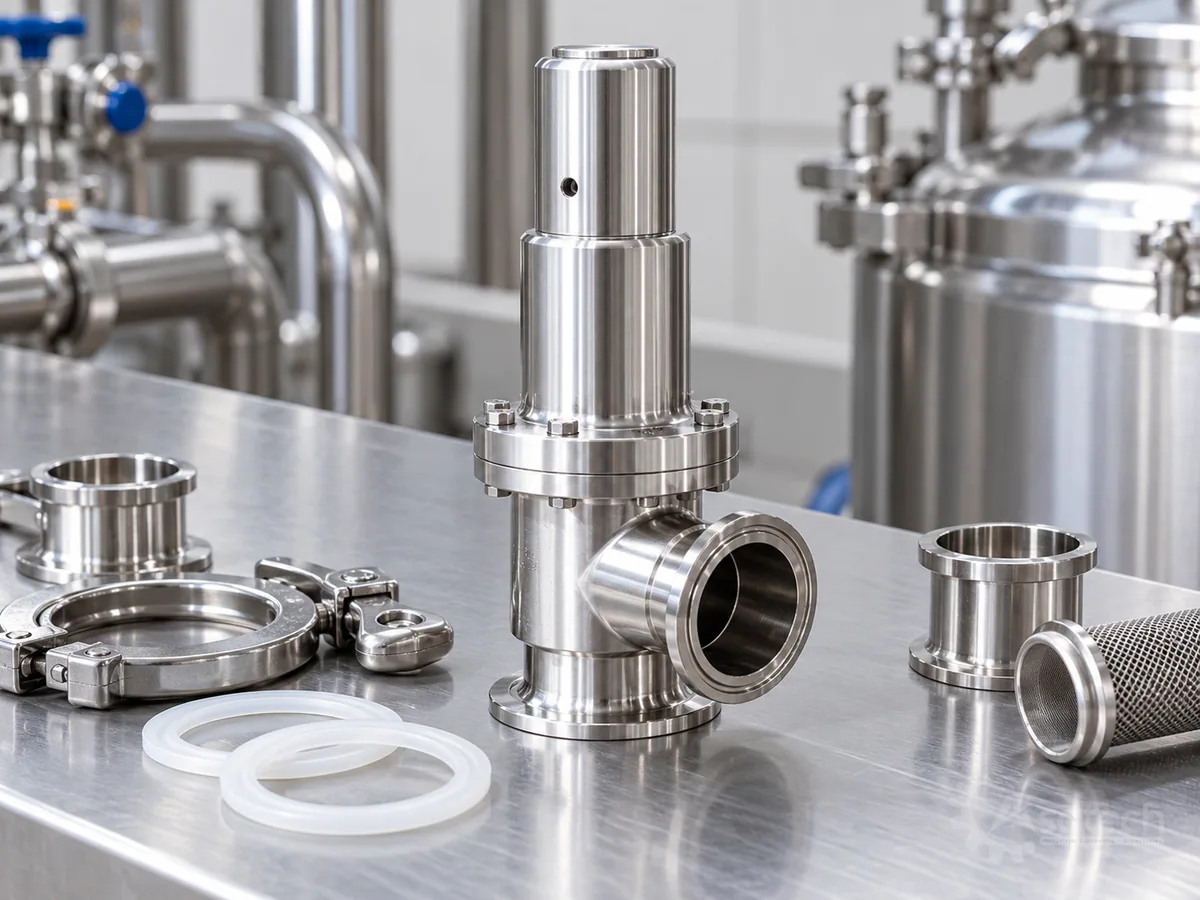
Để tìm hiểu chi tiết cấu tạo các dòng van đạt chuẩn vi sinh, kỹ sư có thể tham khảo thêm thông tin tại tài liệu kỹ thuật Van an toàn inox vi sinh nối Clamp do Asatech cung cấp.
Khi nào cần cô lập hệ thống và gọi hỗ trợ kỹ thuật chuyên môn?
Nếu việc vệ sinh và thay thế gioăng tiêu chuẩn tại chỗ không giải quyết được vấn đề, hoặc xuất hiện một trong các tình huống sau, cần lập tức dừng máy và yêu cầu chuyên viên hỗ trợ:
- Thân van hoặc ty van có dấu hiệu cong vênh, kẹt cứng cơ khí.
- Đĩa van kim loại SUS316L bị xước sâu, tạo rãnh thoát dịch qua bề mặt làm kín.
- Nhà máy không có bàn test chuẩn để hiệu chỉnh lại độ nén lò xo theo đúng dải áp thiết kế của hệ thống.
Đội ngũ kỹ thuật Asatech sẵn sàng hỗ trợ khảo sát, kiểm tra và tư vấn cấu hình thiết bị phù hợp cho từng dây chuyền sản xuất. Quý khách hàng vui lòng cung cấp đầy đủ thông tin về loại lưu chất, lưu lượng bơm, dải áp suất vận hành, nhiệt độ làm việc, độ nhớt và yêu cầu chứng chỉ vi sinh để nhận được giải pháp kỹ thuật chính xác nhất.
Sản phẩm và tài liệu liên quan

 Trang chủ
 Danh mục
 Giỏ hàng